深圳市安捷信电路技术有限公司PCB线路板打样服务技术解析
很多硬件工程师在项目推进到打样阶段时,都遇到过类似的困扰:图纸发出去三四天,回传的板子却出现阻抗偏差超标、孔铜厚度不足、丝印偏移等问题。返工一次,少则耽误一周,多则影响整个产品的交付节点。PCB打样看似只是小批量生产,实际上对工艺窗口控制、工程审核能力和产线柔性的要求,并不比批量生产低。
出现上述问题的根源,往往不在设计端,而在于打样厂商的工程能力与制程匹配度。打样订单批量小、料号杂、切换频繁,如果工厂仍用大批量的固定参数去套用,很容易在蚀刻补偿、层压温压曲线、表面处理等环节出现偏差。这也是为什么深圳市安捷信电路技术有限公司:PCB线路板打样服务在接单前会安排工程人员对客户文件做DFM可制造性审核,把潜在问题前置解决,而不是等板子做出来再补救。
多层电路板生产中的层间对准与阻抗控制
多层板打样的技术难点集中在层间对准精度和阻抗一致性上。以常见的四层、六层板为例,层压时的流胶量、升温速率直接影响介质层厚度均匀性,进而影响阻抗值。安捷信在多层电路板生产环节采用真空热压配合分段升温曲线,将对位精度控制在±25μm以内,阻抗公差可稳定在±8%左右,对于大多数数字电路和高速信号场景已经足够。
值得说明的是,打样阶段的板子层数不多,但恰恰因为批量小,压合时往往需要拼板处理,不同区域的铜分布不均会带来介厚差异。工程端会通过调整残铜率补偿和靶标设计来平衡这一点,这类细节在报价单上看不出来,却直接决定板子能不能一次过。
铝基板加工与贴片焊接的工艺衔接
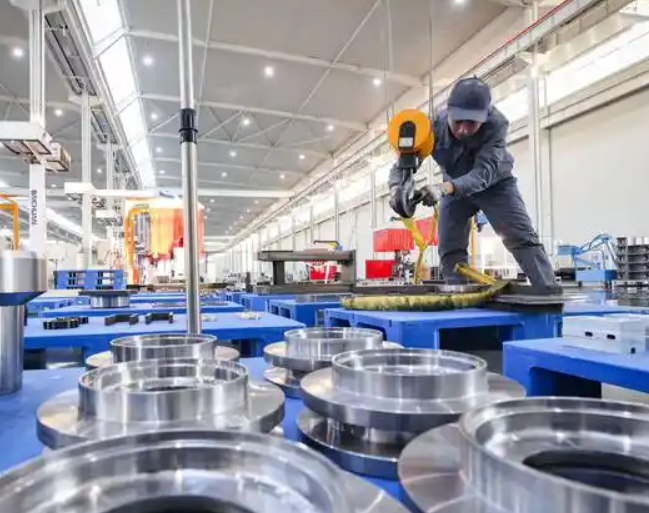
散热类产品对铝基板加工的需求这两年增长明显。铝基板的核心在于绝缘层——导热系数从1.0W到3.0W不等,不同材质对钻孔、铣边的工艺参数要求差别很大。安捷信在铝基板加工中会根据导热等级匹配钻孔转速与进刀速率,避免绝缘层出现毛刺或分层。打样阶段还会同步确认客户的散热结构,必要时建议开窗或加导热焊盘设计。
板子做出来只是第一步,后续的电路板贴片焊接同样影响成品率。铝基板散热快,回流焊时若温区设置不当,容易出现冷焊或立碑。我们的建议是:
- 打样阶段就提供完整的BOM与坐标文件,便于钢网开孔与贴片程序同步准备;
- 铝基板贴片优先选用中温锡膏,回流曲线适当延长均温区;
- 对散热要求高的器件,提前确认焊盘与铝基面之间的热阻路径。
把打样和贴片放在同一家完成,省去的不只是物流时间,更关键的是工艺参数能在同一体系内闭环追溯。
打样服务的对比维度与选择建议
市面上的打样服务大致可分两类:一类是纯快板厂,交期快、价格低,但工程审核偏薄,复杂板容易翻车;另一类是具备完整制程能力的工厂,交期稍长但一次成功率更高。选择时不妨关注几个硬指标:孔铜厚度是否≥20μm、阻抗测试报告是否随板提供、是否有独立的工程审核记录。深圳市安捷信电路技术有限公司:PCB线路板打样、多层电路板生产、铝基板加工、电路板贴片焊接这几项服务在同一产线体系内衔接,适合对一次成功率有要求、后续还要小批量转产的团队。
建议在首次合作时先打一组包含阻抗测试点的验证板,用实测数据确认工艺能力,再决定是否导入正式项目。打样不是越便宜越好,一次做对才是真正的成本控制。
