深圳市安捷信电路技术有限公司:多层电路板生产工艺流程与质量管控要点解读
在PCB行业摸爬滚打这些年,经常有客户拿着设计文件来问:为什么同样的Gerber文件,不同工厂做出来的板子良率能差出十几个百分点?答案往往不在设计端,而藏在生产工艺流程与质量管控的细节里。深圳市安捷信电路技术有限公司在承接PCB线路板打样与批量订单时,把每一道工序的参数窗口都当作独立的质量控制点来对待,这才让多层板的层间对准度和阻抗一致性稳定在可承诺的范围内。
多层板压合:从材料匹配到涨缩补偿
多层电路板生产的第一个分水岭出现在压合工序。四层以上的板子,芯板与半固化片的CTE不匹配会在冷却阶段引入内应力,轻则板翘超标,重则层间分离。安捷信的做法是根据板厚和层数反推压合曲线,升温速率控制在2.0-2.5℃/min区间,并在150℃附近设置保温平台让树脂充分流动。更关键的是涨缩补偿——每一批芯板进厂都要做经纬向的涨缩测试,把实测系数回写到CAM文件里做预补偿,而不是拿一个固定系数套用所有批次。
钻孔与图形转移:偏差累积的隐形战场
层间对准度是多层电路板生产中最容易被低估的指标。钻孔偏移20μm可能在独立工序的SPC图上毫不起眼,但叠加上曝光对位偏差和蚀刻侧蚀之后,最终对位精度就逼近临界值。安捷信在钻孔环节采用CCD靶标定位配合四槽定位销,把首钻偏差压到±15μm以内;图形转移段则用LDI直接成像替代传统菲林曝光,规避了菲林涨缩带来的批次波动。
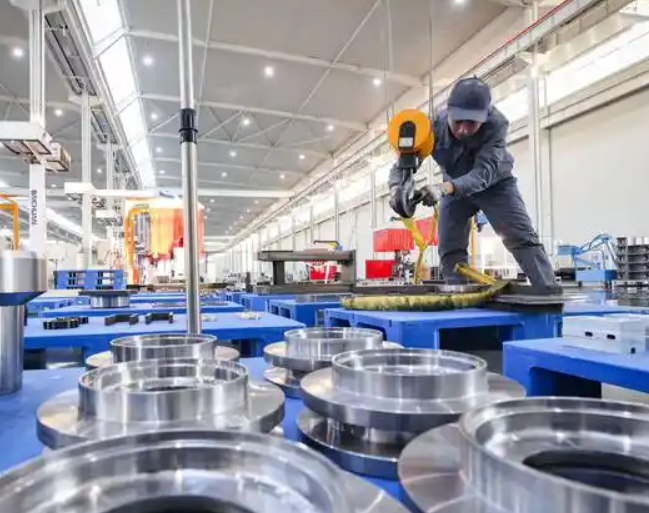
这里有个常被忽视的细节:铝基板加工的钻孔参数与FR-4完全不同。铝材导热快,钻头切削热不易散出,进给速度偏快会导致孔壁毛刺和铝屑嵌入。经验值是把进给率降到FR-4的60%左右,同时用高压冷却液冲刷孔位,介质层才不会在后续沉铜时出现空洞。
质量管控:不是终检,而是过程能力
很多工厂把质量管控等同于成品抽检,这其实是个认知偏差。真正的管控节点分布在流程之中:
- 来料段:覆铜板铜箔厚度、树脂含量、Tg值逐批抽测,建立供应商能力档案;
- 过程段:蚀刻线每两小时测一次线宽CPK,电镀线监控孔铜厚度分布;
- 终检段:飞针测试覆盖网络表全检,阻抗板用TDR抽测并记录波形。
安捷信在电路板贴片焊接环节同样沿用这套逻辑。SMT前对PCB做烘烤去潮,锡膏印刷后SPI检测体积和偏移,回流焊曲线按板面热容量分区设定——大铜面区域和密集引脚区域的热电偶读数能差出8-10℃,一刀切的温区设定必然带来冷焊或立碑。

对于打样订单,深圳市安捷信电路技术有限公司:PCB线路板打样,多层电路板生产,铝基板加工,电路板贴片焊接——这四项能力实际上是互相咬合的。打样阶段暴露的设计隐患如果能追溯到工艺参数层面,量产导入时的爬坡周期就能显著缩短。给硬件工程师的建议是:把阻抗测试报告和切片分析数据纳入打样验收清单,而不是只看通断和外观。
工艺没有捷径,参数窗口是靠数据一寸一寸试出来的。把每一层压合曲线、每一次钻孔补偿都当作可追溯的工程记录来管理,多层板的良率曲线自然会收敛到可预期的区间。